Как делают полиэтиленовые пакеты?
Пошагово разбираем производство пакетов ПНД/ПВД: плёнка, печать, сварка, допуски и типичные проблемы. В конце — чек-лист приёмки и ТЗ под ваш процесс.
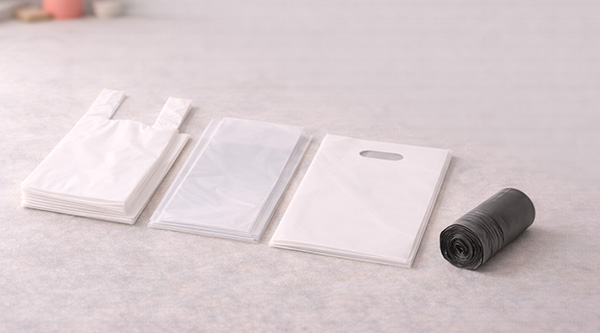
Полиэтиленовый пакет выглядит «простым», но в реальности его качество задаётся десятками мелочей: сырьём, режимами экструзии, подготовкой поверхности под печать, параметрами сварки шва и даже тем, как партия хранилась на складе. Ниже — практичная схема производства и то, что действительно влияет на прочность, внешний вид и стабильность партии (без теории «ради теории»).
Из чего делают пакеты: ПНД, ПВД и добавки
Основа любого полиэтиленового пакета — гранулы полиэтилена. Чаще всего в упаковке встречаются:
- ПНД (HDPE) — более «жёсткий» и шуршащий материал. Хорошо держит форму, часто даёт прочность при меньшей толщине.
- ПВД (LDPE) — мягкий, эластичный, часто более «глянцевый» и приятный на ощупь; удобен для брендирования и «витринного» вида.
- ПСД/LLDPE (в бытовом названии «среднее/линейное») — применяют для баланса прочности и растяжимости, особенно под нагрузку и проколы.
К базовому сырью добавляют мастербатчи (краситель), антиблок/скользящие добавки (чтобы пакеты не слипались и легче раскрывались), иногда антистатик. В отдельных случаях используют рециклат (вторичную гранулу) — это допустимо, но требует контроля запаха, однородности и внешнего вида (особенно если пакет «лицом» к покупателю).
Этап 1 — получение плёнки: почему пакет начинается с «рукава»
В большинстве случаев пакет не «печатают сразу» — сначала получают плёнку. Самая распространённая технология для пакетов — выдувная экструзия рукавной плёнки: расплавленный полиэтилен выходит через кольцевую головку, раздувается воздухом в «пузырь», охлаждается и схлопывается в рукав, который наматывают в рулон.
Почему толщина бывает «не идеальной»
Даже при корректном производстве толщина плёнки может немного «гулять» по ширине и длине полотна в пределах допусков. На практике это означает: два пакета «по паспорту одинаковые» могут вести себя по-разному, если один ближе к нижней границе допуска, а другой — к верхней. Поэтому в B2B-закупке важнее не только цифра «мкм», но и стабильность партии (и контроль при приёмке).
Этап 2 — подготовка под печать: зачем нужна обработка поверхности
Полиэтилен плохо «любит» краску: поверхность инертная, и без подготовки печать может держаться хуже, особенно на складских нагрузках (трение, холод, пыль, контакт с перчатками). Поэтому перед флексопечатью плёнку часто обрабатывают (например, короной), чтобы повысить адгезию краски.
Флексопечать: почему важны не только цвета, но и «живучесть» оттиска
Флексопечать — типовая технология для пакетов. В реальной эксплуатации «качество печати» — это не только попадание в цвет, но и устойчивость к истиранию: если пакет ездит по конвейеру, трётся в коробах или в мешках, оттиск должен оставаться читаемым. В ТЗ разумно заранее указать сценарий использования (магазин/склад/маркетплейс), чтобы подобрать материал и режимы печати.
Этап 3 — пакетоделание: резка, сварка, ручки и перфорация
Дальше рулон/рукав плёнки идёт на пакетоделательную машину. На этом этапе формируют размер, делают донный шов, режут, добавляют фальцы (если нужно), вырубают ручки (для «майки» или ВУР), делают перфорацию/еврослот и ориентируются по фотометке при печати.
Шов решает: как появляется «прочность пакета» в реальности
Самая частая претензия в B2B — «рвётся не плёнка, а шов». Это логично: сварка — отдельный технологический узел. На шов влияет температура/время/давление, чистота рабочей зоны и стабильность материала. Поэтому «толщина в микронах» — лишь половина картины: вторая половина — качество сварки и конструкция пакета.
Что реально влияет на качество: 7 факторов, о которых забывают
- Тип материала (ПНД/ПВД/композиции) — задаёт «поведение» при нагрузке, морозе и проколах.
- Микронность и допуски — важна не только цифра, но и стабильность по партии.
- Конструкция (майка/ВУР/фальцы/донная складка) — распределяет нагрузку на ручки и швы.
- Сварка — качество шва часто важнее +5 мкм толщины.
- Добавки (антиблок/скольжение/антистатик) — влияют на раскрытие, слипание и «липкость» к рукам/пыли.
- Печать и подготовка — устойчивость краски к истиранию зависит от подготовки поверхности и режима печати.
- Хранение — перегрев, давление в штабеле и пыль ухудшают раскрытие и внешний вид.
Чек-лист приёмки партии: что проверить быстро (и без лаборатории)
Если пакеты идут в магазин, на склад или на маркетплейс, лучше заранее договориться о простом регламенте приёмки. Обычно хватает 10–15 минут на партию:
- Размер: ширина/высота/клапан/фальцы считаются по ТЗ, допускайте технологические отклонения, но фиксируйте предел.
- Шов: визуально — ровный, без «прожогов» и пропусков; тестом — аккуратное усилие на разрыв шва (на нескольких образцах).
- Раскрытие: пакеты не должны «намертво» слипаться; при необходимости — проверка на 10–20 штук подряд.
- Запах: особенно важно для фасовки и для «витринных» пакетов; лучше проверять сразу при распаковке.
- Печать (если есть): отсутствие смаза, читаемость мелких элементов, тест на истирание (обычным сухим трением по оттиску).
- Однородность: цвет/прозрачность/вкрапления — критично для брендированных пакетов.
Как составить ТЗ на пакет, чтобы получить прогнозируемый результат
Хорошее ТЗ экономит время на согласованиях и снижает риск «не той партии». Вот минимальный набор пунктов, который реально помогает:
- Тип пакета: майка / с вырубной ручкой / фасовочный / курьерский / с клапаном.
- Размер: ширина × высота, фальцы/донная складка, размер под ручку/клапан (если есть).
- Материал: ПНД/ПВД/комбинация; если важно — «без вторсырья» или допустимая доля рециклата.
- Толщина (мкм) и желаемые допуски по партии (если критично).
- Печать: количество цветов, расположение, требования к стойкости (магазин/склад/доставка).
- Требования к внешнему виду: прозрачность/матовость/глянец, «без запаха», без заметных включений.
- Упаковка и логистика: количество в пачке/коробе, маркировка короба, условия хранения и доставки.
Если вы выбираете упаковку под разные сценарии (торговый зал, склад, доставка), удобно начинать с раздела «Пакеты» и дальше уходить в нужный тип — так быстрее подобрать «рабочие» форматы под процесс.
Какие пакеты взять под задачу: быстрые ориентиры без «магии микрона»
Вместо универсальных обещаний «выдержит всё» лучше исходить из процесса: что внутри, как несут, есть ли острые кромки, как хранится и как едет. Несколько типовых сценариев:
- Магазин/самовывоз — чаще выбирают пакеты «майка»: быстро раскрываются и удобны для потока.
- Розница с акцентом на внешний вид — обычно заходят пакеты с вырубной ручкой (ПВД/ПСД): приятнее тактильно и «держат бренд».
- Доставка/маркетплейсы — логично смотреть курьерские пакеты: клеевой клапан, непрозрачность и защита от влаги/пыли.
- Фасовка на складе и в производстве — чаще работают фасовочные пакеты: важно раскрытие, стабильность и отсутствие «сюрпризов» в п